
 English
 русский
 中文简体

RILSON GASKET
Ningbo Rilson Sealing Material Co., Ltd стремится обеспечить безопасную и надежную работу систем уплотнения жидкостей, предлагая клиентам подходящие технологические решения в области уплотнений.
Twenty minutes into a hydrotest, a 6-inch raised-face flange starts to weep at its outer edge. The bolts are at the specified torque, the gasket is new, and the pipe was cleaned before assembly. Nothing on the joint looks wrong — and that is usually the point.
Вот краткий ответ: а. течь прокладки фланца почти всегда является общей проблемой, а не проблемой части. Прокладка — самый мягкий элемент в наборе жесткой стали, поэтому она может обеспечить герметичность только в том случае, если соединение обеспечивает три вещи одновременно: достаточную остаточную нагрузку на болт, поверхности фланца, в которые может врезаться прокладка, и материал, который выдерживает реальную температуру, давление и среду. Потеряйте любой из них, и откроется путь утечки, часто в течение одного термического цикла.
Три проверки по порядку: является ли нагрузка на болт равномерной и достаточно высокой; соответствуют ли грани отделке и плоскостности, необходимой прокладке; и соответствует ли класс прокладки фактической эксплуатации? Просмотрите их в этом порядке, прежде чем заказывать другой продукт.
Контент
Прокладка не герметична. Он герметизируется за счет удержания: сжимается между двумя поверхностями до тех пор, пока не заполняет микрозазоры поверхностей, а затем удерживается там за счет упругого отскока болтов. Метод проектирования котлов и сосудов под давлением ASME (раздел VIII, раздел 1, приложение 2) сводит это к двум факторам — посадочному напряжению. y установить первоначальный контакт и фактор поддержания m поддерживать контакт под внутренним давлением. Когда остаточная нагрузка падает ниже той, которая необходима прокладке, соединение перестает быть барьером.
Вот почему один и тот же тип прокладки держится годами на одной линии и выходит из строя за неделю на другой. Утечка — это видимый результат медленной потери нагрузки, поверхность, которая никогда не совпадала с прокладкой, или среда, которая воздействовала на связующее.
Схематическая тенденция, а не измеренные данные: утечка падает по мере увеличения нагрузки, достигает нижнего предела в пределах расчетного окна, а затем снова возрастает, когда прокладка сминается или фланцы поворачиваются.
Полевые расследования, как правило, сводятся к короткому списку. Присвоение имени пути отказа позволяет сэкономить больше всего времени, поскольку для каждого пути предусмотрена одна решающая проверка.
| Путь отказа | То, что вы обычно видите | Сначала проверьте |
|---|---|---|
| Неравномерная или низкая нагрузка на болт | Утечка только с одной стороны; прокладка сжата на одной дуге, не тронута на противоположной | Последовательность затяжки, смазка, калибровка динамометрического ключа |
| Повреждение лицевой стороны или неправильная отделка | Радиальные царапины от отверстия до окружности болта; блестящее или порванное лицо | Ra и Rz, плоскостность, проверка прямой кромкой |
| Неправильный класс прокладки | Ранний выход из строя, прокладка хрупкая, раздавленная или выдавленная | Ограничения в паспорте относительно реальной температуры, давления и среды |
| Ошибка установки | Разрезать, скрутить или использовать повторно прокладку; грязь попала под кольцо | Запись сборки и отметки на старой прокладке |
| Термальный велоспорт и релаксация | Утечка появляется во время прогрева или после остановки | Была ли запланирована повторная затяжка после первого нагрева? |
| Деформация и вибрация трубопроводов | Поверхности фланцев больше не параллельны; изменение зазора в зависимости от температуры линии | Выравнивание, расстояние между опорами, холодная пружина |
Имеют значение три маршрута, и следователи часто выбирают только первый. Торцевая утечка проходит между прокладкой и фланцем. Проникновение в корпус происходит через сам материал прокладки — обычный виновник мелкодисперсных сред, таких как водород или низкомолекулярные газы. Третий путь — это вообще не путь через прокладку: нагрузка на болт просто ослабевает, и соединение раскрывается.
Ра решает, сможет ли прокладка схватиться. Слишком грубая прокладка не сможет перекрыть выступы; слишком гладкая и листовая прокладка не за что закусывать, поэтому под нагрузкой расползается вбок. Для каждого класса прокладок предусмотрено свое окно, и оно уже, чем показано на большинстве чертежей.
Типичные диапазоны спецификаций для обработанных поверхностей; проверьте точное окно в паспорте прокладки и стандарте фланца (ASME B16.5 или EN 1092-1).
Две детали имеют такое же значение, как и среднее значение. Во-первых, Rz — грань может достичь цели Ra и все равно протекать, если шероховатость от пика до впадины высока. Во-вторых, направление: радиальные царапины, идущие от отверстия к окружности болта, образуют прямой канал через уплотнительную ленту, в то время как концентрические следы обработки образуются редко. Полированное лицо не является автоматически лучшим лицом, а шероховатое лицо не обязательно становится хуже; важно соответствие между прокладкой и поверхностью. Наша заметка о как обработка поверхности фланца влияет на уплотнение спирально-навитой прокладки освещает тот же вопрос более подробно.
Значения крутящего момента являются распространенной слепой зоной. Исследования болтовых соединений уже давно показали, что само по себе трение рассеивает предварительную нагрузку примерно на 25–30 % при заданном крутящем моменте (Бикфорд, Введение в конструкцию и поведение болтовых соединений ), поэтому калиброванный ключ гарантирует крутящий момент, а не нагрузку.
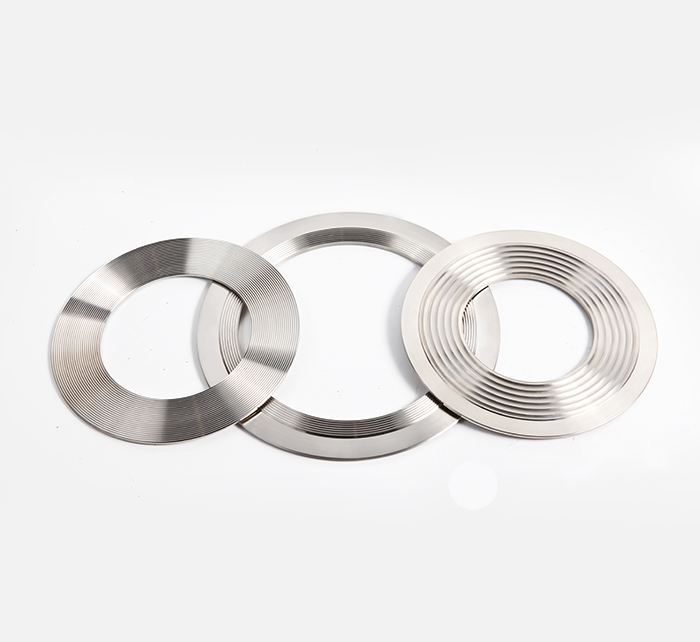
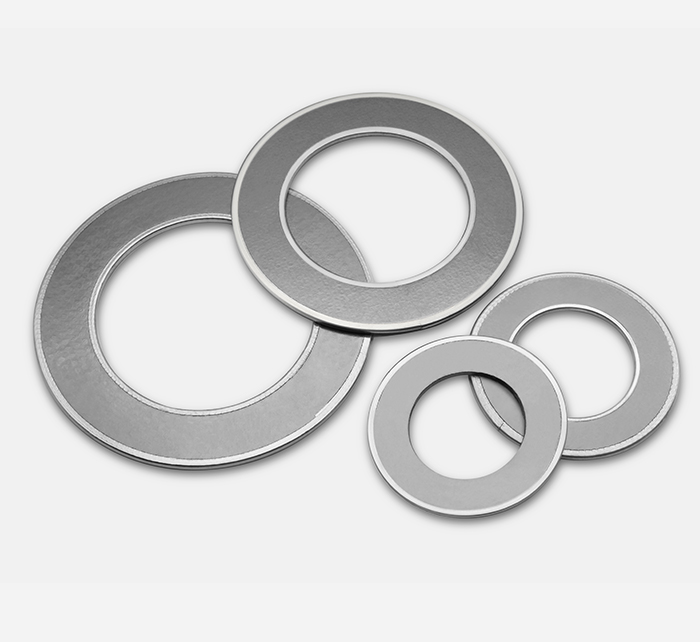
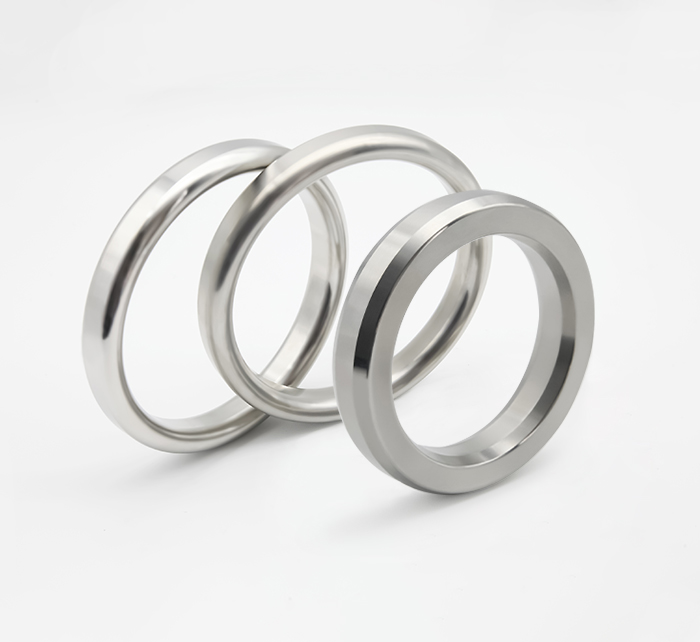
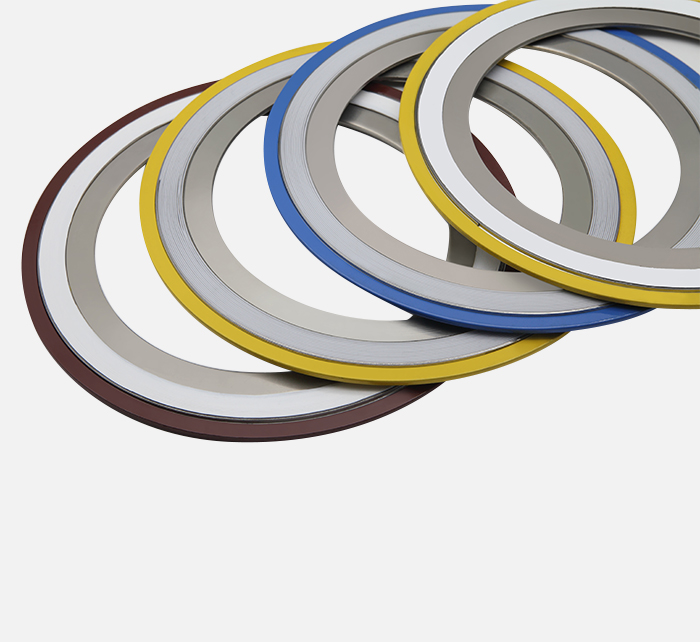
Выбор должен зависеть от услуги, а не от последнего заказа на поставку. Как правило: листовые прокладки подходят для эксплуатации в системах низкого давления на хороших поверхностях; спиральная намотка предназначена для работы с паром, углеводородами и от среднего до высокого давления; каммпрофиль предназначен для циклических и высокотемпературных соединений, где тонкая прокладка с металлической основой препятствует расслаблению; а кольцевые прокладки относятся к приложениям высокого давления в стиле API, где уплотнение осуществляется по принципу «металл-металл» внутри прецизионной канавки.
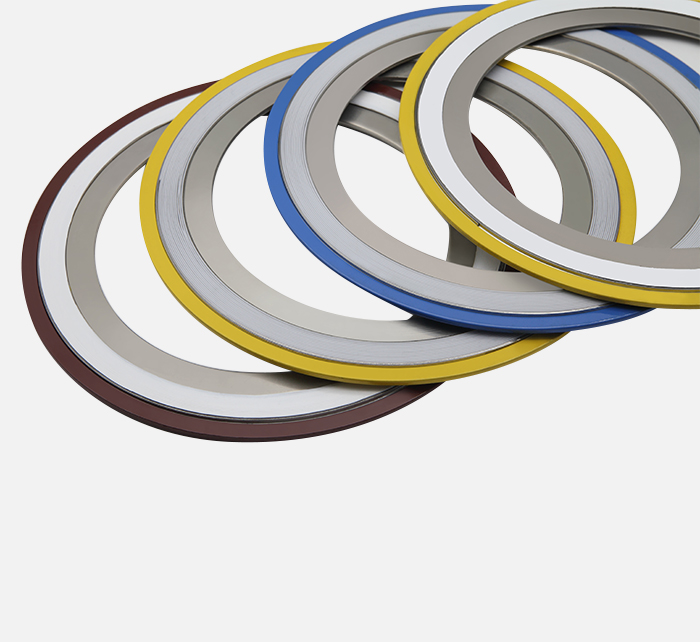 Спирально-навитые прокладки для пара и углеводородов Изучите стили, кольца, металлы и наполнители для уплотнения при среднем и высоком давлении, а также получите рекомендации по выбору и установке. Посмотреть продукт →
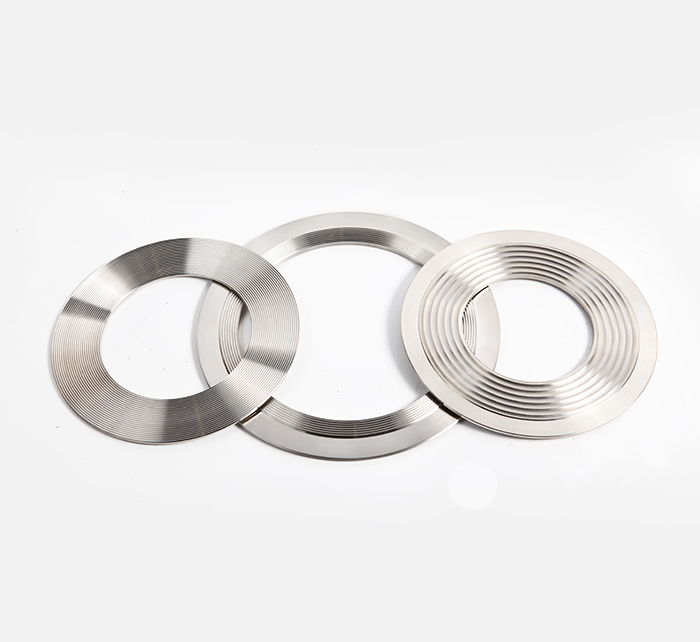 Каммпрофиль Gaskets for High-Pressure and High-Temperature Joints Рассмотрите зубчатые металлические сердечники, облицовку из графита или ПТФЭ, а также модели RK для циклического высокотемпературного уплотнения, где обычные прокладки могут деформироваться или смещаться. Посмотреть продукт →
 Кольцевые прокладки для нефтегазовой отрасли высокого давления Сравните типы колец R, RX, BX и линз, металлические варианты и конфигурации по стандарту API для уплотнения «металл-металл» в прецизионных канавках фланца. Посмотреть продукт →
Установка решает, сохранится ли этот выбор. Очистите и осмотрите обе поверхности, каждый раз устанавливайте новую прокладку, смажьте резьбу шпилек и поверхности гаек продуктом, совместимым с рабочей температурой, и поднимите соединение перекрестными проходами. Если используются материалы на основе графита или ПТФЭ, повторная затяжка после первого термического цикла восстанавливает большую часть нагрузки, потерянной в результате консолидации.
Прокладка выпускного фланца на легковом или грузовом автомобиле подчиняется тем же правилам. Две или три шпильки, мягкая прокладка и постоянная термоциклизация; когда шарнир открывается, на холостом ходу появляется тиканье, которое под нагрузкой переходит в рев. Удвоение прокладок или набивка соединения герметиком иногда на некоторое время успокаивает его, но основной причиной обычно является деформированная или эродированная поверхность фланца или проржавевший крепеж, который больше не может выдерживать нагрузку. Отремонтируйте торцы, замените крепеж, затяните равномерно — и протечка сохранится гораздо дольше, чем выдержит любой герметик.
Недостаточная или неравномерная нагрузка на болты, после чего поверхность фланца не соответствует требованиям к отделке прокладки. Материальная неудача стоит на третьем, а не на первом месте.
Редко надолго. Дополнительный крутящий момент с одной стороны вращает фланец и разгружает противоположную дугу, поэтому утечка перемещается, а не закрывается. Если причиной является материал или поврежденная поверхность, больший крутящий момент ускоряет выход из строя.
Значение зависит от напряжения посадки прокладки, размера болта и условий трения, а не из общей таблицы. Используйте данные изготовителя прокладок, наносите их перекрестными проходами и записывайте использованную смазку, поскольку трение изменяет нагрузку при одном и том же крутящем моменте.
Уплотнение и тепловое расширение уменьшают остаточную нагрузку в первом тепловом цикле. Плановая повторная затяжка, правильная толщина компрессионного кольца и обработка поверхности в пределах указанного диапазона Ra обычно предотвращают это.
Обычно Ra составляет 3,2–6,3 мкм для листовых и спирально-навитых прокладок и 0,8–1,6 мкм для канавок кольцевых соединений, без радиальных царапин и приемлемой плоскостности по поверхности.
Деформированные или корродированные поверхности фланцев, растянутые или ржавые шпильки, а также повторяющиеся циклы нагрева, которые ослабляют соединение. Замена прокладки без исправления торцов и крепежа приводит к повторной течи.

RILSON GASKET
Ningbo Rilson Sealing Material Co., Ltd стремится обеспечить безопасную и надежную работу систем уплотнения жидкостей, предлагая клиентам подходящие технологические решения в области уплотнений.
Авторские права © Ningbo Rilson Sealing Material Co., Ltd. Все права защищены.
